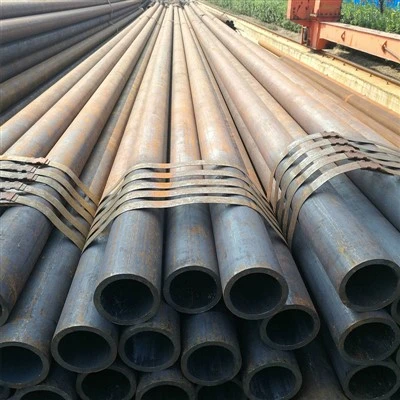
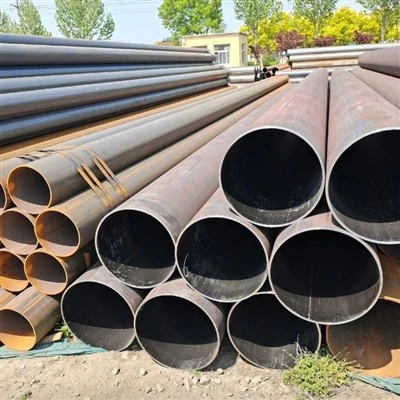
Khoom nta

Lub zog muaj zog sib tw nrog zoo heev toughness (core kom zoo dua)
Lub ntsiab kom zoo dua ntawm API 5L X70 nyob rau hauv nws zoo heev tshuav nyiaj li cas ntawm siab zog thiab superior toughness. Ua tsaug rau nws ultra-cov pa roj carbon tsawg- alloyed tsim (cov ntsiab lus carbon feem ntau Tsawg dua los yog sib npaug rau 0.08-0.10%) thiab TMCP tswj dov thiab txias txheej txheem, X70 tswj qhov tsawg kawg nkaus lub zog ntawm 485 MPa thiab lub zog tensile yam tsawg kawg nkaus ntawm 565 MPa{10% thaum tseem muab℃cuam tshuam lub zog Ntau dua lossis sib npaug rau 50 J). Nws lub zog tawm los yog kwv yees li 1.67 npaug ntawm X42 (290 MPa), ua rau nws tsim nyog rau kev siv hluav taws xob xa hluav taws xob siab nrog kev siab dua thiab cov phab ntsa loj dua.
|
Performance indicators, As |
PSL1 Cov Lus Qhia |
PSL2 Cov Cai |
|
Yam tsawg kawg nkaus tawm lub zog (MPa) |
485 |
485 |
|
Maximum Yield zog (MPa) |
- |
605 |
|
Yam tsawg kawg Tensile Strength (MPa) |
565 |
565 |
|
Maximum Tensile zog (MPa) |
- |
760 |
|
Yield ratio |
- |
Feem ntau Tsawg dua lossis sib npaug rau 0.93 |
|
Elongation |
Ntau dua lossis sib npaug li 19-21% |
Ntau dua lossis sib npaug li 19-21% |
Nco tseg: PSL2 txwv kev txwv ntawm ob qho tag nrho cov txiaj ntsig siab tshaj plaws thiab lub zog tensile siab tshaj plaws (nrog rau qhov txwv siab tshaj ntawm 605 MPa thiab 760 MPa raws), kom ntseeg tau tias cov khoom muaj peev xwm deformation yas txaus thiab cov npoo muaj kev ruaj ntseg ntau dua kom tsis txhob muaj kev puas tsuaj los ntawm cov khoom lag luam siab dhau los ntawm cov khoom lag luam siab heev - rau - tensile ratio.

Kev ua tau zoo welding zoo (qhov yuav tsum tau muaj rau cov kav dej hlau)
Lub ultra-tsawg carbon sib npaug tsim ntawm API 5L X70 ua kom cov vuam kev ua tau zoo, uas yog ib qho tseem ceeb rau kev loj - nplai kev tsim kho ntawm cov kav dej hlau. PSL2 qib yuav tsum muaj cov pa roj carbon sib npaug (CEIIW) Tsawg dua lossis sib npaug ntawm 0.43 thiab Pcm Tsawg dua lossis sib npaug li 0.25, ua kom muaj zog zoo thiab ua haujlwm rau qhov txias txias hauv qhov cua sov- thaj tsam cuam tshuam hauv thaj chaw vuam.
Cov ntsiab lus tseem ceeb Welding:
• Tsawg tus nqi CE:
Ua tau zoo txo qhov nyiam ntawm vuam cua sov- thaj tsam cuam tshuam kom tawv thiab txo qhov kev pheej hmoo ntawm cov kab mob khaub thuas
• Tsawg- phom sij- ntsiab lus:
Cov ntsiab lus ntawm P thiab S yog nruj me ntsis tswj (S tsawg dua los yog sib npaug rau 0.010%) kom ntseeg tau tias purity ntawm vuam thiab lub hauv paus hlau
• Haum rau ntau txoj kev vuam:
taub qab vuam ntawm seamless steel kav, submerged arc vuam ntawm kauv / ncaj seam welded kav, thiab lwm yam., nrog zoo teb nplhaib vuam kev ua tau zoo
Rau qib PSL1, qhov txwv sab saud ntawm cov ntsiab lus carbon yog qhov dav (tsawg dua lossis sib npaug rau 0.24%), thiab preheating ntawm 100-150℃raug pom zoo thaum vuam; rau qib PSL2, cov ntsiab lus ntawm cov pa roj carbon monoxide yuav tsum nruj dua (tsawg dua lossis sib npaug li 0.08-0.10%), ua rau muaj kev sib txuas zoo dua thiab feem ntau tsis tas yuav tsum tau tshwj xeeb preheating lossis tsuas yog yuav tsum tau qis dua preheating.

Zoo heev tsawg-kub toughness thiab tsis kam rau brittle puas
API 5L X70 PSL2 qib yuav tsum tau Charpy V-kev ntsuas qhov cuam tshuam los xyuas kom meej cov khoom tiv thaiv kom tawg tawg nyob rau hauv qis- qhov kub thiab txias kev pabcuam. Qhov nplua -grained microstructure tau los ntawm cov txheej txheem TMCP (nrog rau cov nplej loj feem ntau Ntau dua lossis sib npaug li 10) ua rau cov khoom tsis tshua muaj - qhov kub thiab txias, ua rau X70 kab yeeb nkab steel tuaj yeem siv tau rau hauv cov cheeb tsam txias thiab ib puag ncig nrog lub caij kub hloov pauv loj.
Yam cuam tshuam toughness Performance index (PSL2):
• Kev ntsuas kub: Feem ntau -30℃lossis qis dua (raws li tus neeg siv yuav tsum tau ua)
• Yam tsawg kawg nkaus lub zog: Ntau dua lossis sib npaug ntawm 50 J (tus nqi nruab nrab) / Ntau dua lossis sib npaug rau 35 J (tus nqi ib leeg)

Zoo corrosion kuj thiab ib puag ncig adaptability
API 5L X70 nthuav tawm zoo tiv thaiv corrosion tsis zoo nyob rau hauv ib txwm atmospheric, dej tshiab, av, thiab roj thiab gas media. Rau cov kev pabcuam acidic (muaj H₂S), API 5L PSL2 Cov Ntawv Ntxiv J muab cov kev xav tau ntxiv rau cov kua qaub- cov kav dej tiv taus (X70MS / L485MS), suav nrog cov ntsiab lus ntawm cov sulfur qis (tsawg dua lossis sib npaug li 0.002%), hardness tswj (tsawg dua lossis sib npaug ntawm 250 HV), thiab kev ua haujlwm nruj ntawm HIC.
Rau ib puag ncig marine, Appendix H thiab Appendix J ntawm PSL2 muab cov khoom siv ntxiv uas yuav tsum tau siv rau cov kav dej sab nrauv thiab cov kav dej hauv qab.
Zoo txias khoov thiab kev ua haujlwm zoo
API 5L X70 muaj cov pa roj carbon tsawg dua thiab cov txiaj ntsig nruab nrab - rau -tensile piv (feem ntau Tsawg dua lossis sib npaug rau 0.93 rau PSL2), uas ua rau nws zoo txias khoov formability. Nws yog tsim rau txias - khoov yeeb nkab ntau lawm thiab tuaj yeem siv los tsim kub -bent luj tshib los ntawm cov txheej txheem kub bending. Nws kuj pom zoo shearing, blanking, thiab yob txoj kev ua haujlwm nyob rau hauv coil thiab phaj tej yam kev mob. Nws cov yam ntxwv ua haujlwm hardening pab txhim kho lub zog tom qab txias khoov.
Technical Specifications
Tshuaj muaj pes tsawg leeg (API Spec 5L / ISO 3183)
|
Lub ntsiab |
PSL1 Seamless Tube |
PSL1 welded yeeb nkab |
PSL2 |
Nco tseg |
|
C |
Tsawg dua lossis sib npaug li 0.24% |
Tsawg dua lossis sib npaug li 0.24% |
Tsawg dua lossis sib npaug li 0.08-0.10% |
Tsawg- carbon tsim los xyuas kom meej weldability thiab qis- kub toughness |
|
Mn |
Tsawg dua lossis sib npaug li 1.40% |
Tsawg dua lossis sib npaug li 1.40% |
Tsawg dua lossis sib npaug li 1.70% |
Kev daws teeb meem ntxiv dag zog, txhim kho lub zog |
|
P |
Tsawg dua lossis sib npaug li 0.030% |
Tsawg dua lossis sib npaug li 0.030% |
Tsawg dua lossis sib npaug li 0.025% |
Cov khoom tsis zoo, tswj nruj heev |
|
S |
Tsawg dua lossis sib npaug li 0.030% |
Tsawg dua lossis sib npaug li 0.030% |
Tsawg dua lossis sib npaug li 0.010% |
Cov khoom tsim kev puas tsuaj, tswj nruj me ntsis kom ntseeg tau tias qis -kub toughness |
|
Si |
Tsawg dua lossis sib npaug li 0.45% |
Tsawg dua lossis sib npaug li 0.45% |
Tsawg dua lossis sib npaug li 0.50% |
Deoxidizer, txhim kho lub zog |
|
V |
Tsawg dua lossis sib npaug li 0.05% |
Tsawg dua lossis sib npaug li 0.05% |
Tsawg dua lossis sib npaug li 0.10% |
Microalloying cov ntsiab lus, nag lossis daus muaj zog |
|
Nb |
Tsawg dua lossis sib npaug li 0.05% |
Tsawg dua lossis sib npaug li 0.05% |
Tsawg dua lossis sib npaug li 0.06-0.08% |
Microalloying ntsiab, tswj dov rau nplua nplej |
|
Ti |
Tsawg dua lossis sib npaug li 0.04% |
Tsawg dua lossis sib npaug li 0.04% |
Tsawg dua lossis sib npaug li 0.02-0.04% |
Microalloying cov ntsiab lus, nag lossis daus muaj zog |
|
Cr |
- |
- |
Tsawg dua lossis sib npaug li 0.50% |
Txhim kho hardenability thiab corrosion kuj |
|
Mo |
- |
- |
Tsawg dua lossis sib npaug li 0.20% |
Txhim kho hardenability thiab temper stability |
|
Ni |
- |
- |
Tsawg dua lossis sib npaug li 0.30% |
Txhim kho qis-kub toughness |
|
Cu |
- |
- |
Tsawg dua lossis sib npaug li 0.20% |
Txhim kho atmospheric corrosion kuj |
|
CEIIW |
- |
- |
Tsawg dua lossis sib npaug li 0.43% |
Carbon sib npaug, tswj weldability |
|
Pcm |
- |
- |
Tsawg dua lossis sib npaug li 0.25% |
Crack Sensitivity Index |
|
Fe |
Cov khoom seem (≈ 97%) |
Cov khoom seem (≈ 97%) |
Cov khoom seem (≈ 97%) |
Matrix element |
Lub cev muaj zog
|
Khoom |
Tus nqi / Ntau |
Kev Xeem |
|
Qhov ntom |
7.85 g / cm³ |
Chav ntsuas kub (20 degree) |
|
Melting Point |
≈ 1420-1460 degree |
--- |
|
Elastic modulus |
Qhov siab tshaj plaws ntawm qhov siab ntawm GPa |
Chav ntsuas kub |
|
Thermal conductivity |
≈ 50 W/(m·K) |
Chav ntsuas kub |
|
Coefficient ntawm Thermal Expansion (20-100 degree) |
≈ 11.5 × 10⁻⁶ /K |
--- |
|
Poisson tus ratio |
≈ 0.28 |
Chav ntsuas kub |
Mechanical Properties (Tus nqi zoo)
|
Kev ua tau zoo |
PSL1 |
PSL2 |
Cov qauv kev coj ua |
|
Yam tsawg kawg nkaus Yield Strength |
485 MPa ua |
485 MPa ua |
API Spec 5L / ISO 3183 Daim Ntawv Pov Thawj |
|
Maximum Yield zog |
- |
605 MPa ua |
API Spec 5L / ISO 3183 Daim Ntawv Pov Thawj |
|
Yam tsawg kawg Tensile Strength |
565 MPa ua |
565 MPa ua |
API Spec 5L / ISO 3183 Daim Ntawv Pov Thawj |
|
Maximum Tensile Strength |
- |
760 MPa ua |
API Spec 5L/ISO 3183 |
|
Elongation |
Ntau dua lossis sib npaug li 20% |
Ntau dua lossis sib npaug li 20% |
API Spec 5L |
Faj seeb: Tus 'X70' hauv API 5L X70 qhia qhov tsawg kawg nkaus yield zog ntawm 70,000 psi (kwv yees li 485 MPa), nrog tus lej sawv cev rau chav tsev ntawm kilopounds ib square inch (ksi). Lub zog tawm los ntawm cov khoom siv yeeb nkab feem ntau yog li ntawm 500 txog 565 MPa, thiab lub zog tensile yog li ntawm 580 txog 650 MPa.
Siv tau Media
1. Natural gas, crude oil, thiab refined oil: Siab -siab ntev- deb ntawm cov kab loj
2. Dej thiab slurries: Ntev - cov kav dej nyob deb, kev thauj mus los slurry
3. Tshuaj lom neeg: Siab - cov kav dej siab hauv cov nroj tsuag tshuaj
4. Cov pa roj hauv nroog: Lub nroog siab - cov pa hluav taws xob faib hluav taws xob
5. Cov kav dej muaj zog: Lub tsev tsim qauv, cov tsho tawm sab nraud (tsis yog- ib puag ncig corrosive)
6. General corrosive ib puag ncig: Pa av, huab cua, dej tshiab
Lus Cim: API 5L X70 tsis haum rau siab - kub, siab - siab, muaj zog acidic media (xws li kub concentrated hydrochloric acid thiab hydrofluoric acid). Nyob rau hauv acidic roj thiab roj ib puag ncig uas muaj H₂S, cov ntaub ntawv qib tshwj xeeb tau teev tseg hauv Cov Ntawv Ntxiv J ntawm API 5L PSL2 (acid-cov kav dej tsis muaj zog X70MS / L485MS) yuav tsum tau xaiv, nrog rau kev tswj ntxiv ntawm cov ntsiab lus sulfur (tsawg dua lossis sib npaug li 0.002%), hardness (tsawg dua lossis sib npaug ntawm HV), kev ua haujlwm siab dua 250 HV.
Cov Khoom Muag Khoom thiab Txheej Txheem Ua Haujlwm
Seamless steel yeeb nkab (Seamless)
Txheej Txheem: Kub Rolling Piercing + Extension Rolling
Txoj kab uas hla: 21.3 - 1067 mm (1/2" - 42")
Phab ntsa thickness ntau: 2 - 150 hli
Nta: Seamless, siab siab- bearing peev xwm, haum rau siab - roj thiab roj mainlines
Cov ntawv thov ib txwm: siab- kev thauj mus los ntawm cov dej siab, roj thiab roj qhov chaw sib sau ua ke thiab xa cov kav dej
Ncaj Seam Siab -Frequency Resistance Welded Pipe (ERW)
Txheej txheem: Kub- dov coil → Txias dabtsi yog khoov txoj kev → High- zaus kuj welding
Sab Nrauv Qhov Loj: Feem ntau Tsawg dua lossis sib npaug li 610 mm (24 ")
Phab ntsa thickness ntau: Feem ntau Tsawg dua los yog sib npaug li 20 hli
Nta: High dimensional precision, high efficiency efficiency, thiab cov nqi tseem ceeb
Cov ntawv thov ib txwm: nruab nrab thiab qis- cov roj thiab cov kav dej siab, cov kav dej hauv nroog, thiab cov kav dej
Vuam Thaum tshav kub kub Input Control: High- zaus vuam ntawm ntau dua los yog sib npaug rau 100 kHz (PSL2 yuav tsum tau) kom ruaj khov weld zoo
Spiral Submerged Arc Welded Pipe (SSAW)
Txheej txheem: Kub- dov coil → Kauv txoj kev → Dual -sided submerged arc vuam
Sab Nraum Sab Nraud: Feem ntau 219 - 2500 hli
Phab ntsa thickness ntau: 6 - 25 hli
Nta: Qhov loj txoj kab uas hla muaj qhov zoo tshaj plaws, tso cai rau steel strips ntawm tib lub dav los tsim ntau yam diameters. Qhov kev ntxhov siab ntawm kauv welds tsuas yog 75-90% ntawm qhov ncaj seams, ua rau lawv tiv taus siab dua. Raws li txoj cai, lawv tuaj yeem ua tsis tu ncua hauv qhov ntev ntev.
Cov ntawv thov ib txwm: loj - txoj kab uas hla dej / roj xa hluav taws xob, lub tsho sab nrauv engineering
Ncaj Seam Submerged Arc Welded Pipe (LSAW)
Txheej Txheem: Hlau Phaj → JCOE Forming / UOE Forming → Dual -Sided Submerged Arc Vuam
Outer Diameter: 406 - 1620 hli (16" - 64")
Phab ntsa thickness ntau: 6 - 50 hli
Nta: luv welds, tsawg vuam cov khoom siv, ntau yam ntawm sab nraud txoj kab uas hla thiab phab ntsa thickness
Cov ntawv thov ib txwm: siab- siab ntev- cov kav xa mus rau qhov deb, cov kav dej hauv qab, cov roj thiab roj sib sau ua ke thiab kev thauj mus los mainlines
Siv tau Standards thiab Delivery Condition
Txuj: API Spec 5L, ISO 3183, GB / T 9711
Khoom Specification Level: PSL1 (Basic Level), PSL2 (Enhanced Level)
Kev xa khoom: Kub- dov, Tswj Rolling (TMCP), Normalized, Normalized Rolling, Kub Kho (Quenching + Tempering), thiab lwm yam.
Kev Ua Haujlwm Kawg: Flat Ends, Beveled Ends, Threaded Ends, Tshwj Xeeb Fitting Ends
Daim ntawv pov thawj: Thaum ua raws li PSL2 cov cai, yuav tsum tau muab daim ntawv pov thawj ua raws (SR15.1 yuav tsum tau ua) thiab tag nrho - txheej txheem traceability yuav tsum tau ua (SR15.2 yuav tsum tau ua).
Txoj Cai Kho Mob thiab Vuam Cov Ntsiab Lus
Qhov kawg kev ua tau zoo ntawm API 5L X70 nyob ntawm TMCP tswj dov thiab tswj cov txheej txheem txias:
1. Tswj Rolling and Controlled Cooling (TMCP, siv kom tau txais ib qho zoo -grained microstructure thiab pom zoo txhua yam khoom):
Thaum tshav kub kub mus rau 1100-1200℃rau ntxhib dov, ces ua tswj dov nrog txo loj nyob rau hauv lub 850-950℃tiav kub ntau yam (dov nyob rau hauv lub non-recrystallization cheeb tsam), ua raws li los ntawm kev tswj kom txias nyob rau hauv 600-800℃. Qhov no ua rau muaj qhov sib xws thiab nplua acicular ferrite + bainite microstructure (grain loj feem ntau ntau dua lossis sib npaug rau 10), ua kom muaj kev sib npaug ntawm lub zog thiab tawv. Rau cov kav dej qaub, TMCP yog txoj hauv kev nyiam kom tsis txhob muaj nag lossis daus ntawm cov theem teeb meem.
2. Tshaj tawm -weld Kev kho cua sov (yog tias xav tau):
Yog tias yuav tsum tau muaj kev ntxhov siab tom qab cov yeeb nkab nplhaib vuam vuam, tom qab- vuam cua sov kho ntawm 550-650℃rau 1-2 teev tuaj yeem ua tau. Kev kho cua sov tom qab vuam yuav tsum tau them sai sai rau kev tswj cov cua sov thiab cua txias kom tsis txhob cuam tshuam cov microstructure thiab cov khoom ntawm cov khoom siv hauv paus.
Lus ceeb toom tseem ceeb:
Nyob rau hauv cov pa roj thiab roj kis ib puag ncig yam tsis muaj H₂S, kev ntxhov siab kev kho cua sov feem ntau tsis tas yuav tsum tau tom qab vuam.
Rau cov kav dej hauv ib puag ncig acidic (muaj H₂S), kev ua raws cai nruj nrog Cov Ntawv Ntxiv J ntawm API 5L PSL2 yog qhov yuav tsum tau tiv thaiv kom tsis txhob muaj zog ntau dhau (tsawg dua lossis sib npaug li 250 HV) tshwm sim los ntawm kev xa tawm tsis raug -weld heat treatment.
Thaum lub sij hawm vuam, kev tswj xyuas nruj ntawm cov khoom siv hluav taws xob (pom zoo 0.5-2.5 kJ / mm) thiab qhov kub ntawm qhov sib cuam tshuam (feem ntau tsawg dua lossis sib npaug li 100 degree) yuav tsum tau tiv thaiv cov nplej coarsening nyob rau hauv thaj chaw muaj kev kub ntxhov thiab kev nyuaj siab heev.
API 5L X70 (L485) yog tsim rau siab - roj thiab roj ntev - kis tau tus mob kav, marine pipelines, thiab siab - lub zog structural pipe applications. Nws raug pom zoo siv rau hauv cov chaw hauv qab no:
Daim ntawv thov teb
-
Ntev -nyob deb cov kab tseem ceeb kis rau cov roj thiab cov nkev
● Siab-siab ntev- deb ntawm cov roj thiab roj xa mus rau cov kav dej loj (tej haujlwm hauv tebchaws xws li West- mus rau -Tsev Gas Transmission)
● Submarine pipelines, marine risers
● Kev sib sau ua ke tseem ceeb thiab cov kab xa mus rau cov roj av loj, cov kav dej loj hauv cov kav dej -
Hauv nroog siab -siab gas pipeline network
● Lub nroog siab -siab gas kis thiab faib cov kav dej loj
● Inlet thiab qhov hluav taws xob cov kav dej loj hauv nroog cov pa hluav taws xob siab - cov chaw tswj kev kub ntxhov -
Water Conveyance and Irrigation Engineering
● Ntev-Nyob deb siab-Txoj kev xa dej siab ntawm cov kav dej loj
● Nrog Cov Kav Dej rau Loj -Txoj Haujlwm Kev Tiv Thaiv Dej -
Chemical Engineering thiab Industrial High -Pressure Piping
● Siab- cov txheej txheem siab hauv cov chaw ua haujlwm tshuaj lom neeg
● Chaw nres tsheb fais fab siab - lub zog ntws cov kav dej -
Lub cev muaj zog (High Strength)
● Jacket rau offshore platform (siab-sab zog)
● Cov kav dej rau pawg hauv paus ntawm cov choj loj
● Steel structural support kav rau siab -nce vaj tse
● Cov kav dej muaj zog rau cov khoom siv hluav taws xob sab nraud
Kev xa khoom thiab Customization
Peb muab cov kev daws teeb meem hloov tau yooj yim thiab txhim khu kev qha kom ntseeg tau tias koj tau txais API 5L X70 kab yeeb nkab uas phim koj qhov project xav tau.
|
Daim ntawv |
 Seamless Hlau
Yeeb |
 Ncaj Seam Resistance
Welded yeeb nkab (ERW) |
 Spiral Submerged Arc
Welded yeeb nkab (SSAW) |
 Ncaj seam submerged
Arc Welded Pipe (LSAW) |
|---|---|---|---|---|
|
Pauv ntau yam |
Sab nraud txoj kab uas hla: 21.3 - 1067 hli; Phab ntsa Thickness: 2 - 150 hli |
Sab nraud txoj kab uas hla: 21.3 - 610 hli; Phab ntsa Thickness: 2 - 20 hli |
Sab nraud txoj kab uas hla: 219 - 2500 hli; Phab ntsa Thickness: 6 - 25 hli |
Sab nraud txoj kab uas hla: 406 - 1620 hli; Phab ntsa Thickness: 6 - 50 hli |
|
Customization Muaj peev xwm |
Kub-khoov seamless kav, tsau-ntev txiav, bevel machining, yeeb nkab kawg threads, tshwj xeeb kub kho tej yam kev mob |
Siab- zaus ncaj- seam welded kav, tsau -ntev txiav, bevel ua, galvanization / yas txheej kho |
Loj - txoj kab uas hla kauv welded kav, tsau-ntev txiav, bevel ua, tiv thaiv- txheej txheej (FBE/3PE) |
JCOE / UOE txoj kev, ntev txiav, bevel machining, tshwj xeeb yeeb nkab kawg kho |
Vim li cas thiaj xaiv peb? - Txhim khu kev qha Engineering Technology. Dependable xa khoom.
Peb tsis yog ib tus neeg muag khoom nkaus xwb, tab sis yog ib tus neeg koom tes nrog cov ntaub ntawv ntseeg siab rau koj hauv Suav teb.
Vertically Integrated Production
Muaj 20,000㎡ qhov chaw nrog 10+ automated kab (8, 000+ tons / xyoo). Hauv - tsev cuab yeej & qhov chaw tuag ua rau muaj kev hloov kho sai thiab tswj tus nqi zoo - tsis muaj tus neeg nruab nrab kos npe.
Kev Tswjhwm nruj nruj ntawm txhua theem
Tag nrho traceability nyob rau hauv lub tseem ceeb QC checkpoints thoob plaws hauv ntau lawm . 100% raws li ASTM/ASME, EN, thiab GB qauv. Cov ntaub ntawv xeem cov ntaub ntawv muaj nyob nrog txhua qhov khoom xa tuaj.

Txhim khu kev xa khoom & Export ntim
10+ xyoo xa tawm mus rau Tebchaws Europe, North America, Southeast Asia & Middle East nrog cov dej tsis zoo thiab tiv thaiv- xeb, ua ke nrog cov kev xaiv thauj khoom yooj yim kom muaj kev nyab xeeb thiab nyob rau - lub sijhawm tuaj txog.

Qauv validation ua ntej pawg ntau lawm
Peb muab cov qauv dawb rau kev kuaj xyuas zoo, tso cai rau koj tso cov xaj xaj tsuas yog tom qab kev pom zoo. Peb xyuas kom meej qhov sib xws los ntawm cov qauv mus rau cov khoom loj los ntawm qhov ntsuas qhov tseeb thiab kev tsim pob tshab.
FAQ
Q: Dab tsi yog qhov zoo ntawm API 5L X70?
Q: Qhov txawv ntawm API 5L X70 PSL1 thiab PSL2 yog dab tsi? Yuav ua li cas xaiv ntawm lawv?
Q: Qhov txawv ntawm API 5L X42, X52, X60, X65, thiab X70 yog dab tsi? Yuav ua li cas xaiv ntawm lawv?
Q: Qhov siab tshaj plaws ua haujlwm kub rau API 5L X70 yog dab tsi?
Q: Dab tsi yog qhov vuam kev ua tau zoo ntawm API 5L X70?
Q: Dab tsi yog qhov corrosion kuj ntawm API 5L X70?
Q: API 5L X70 puas tuaj yeem hloov ASTM A53 lossis X52 / X60?
Cim npe nrov: api 5l x70, Tuam Tshoj api 5l x70 manufacturers, lwm tus neeg, Hoobkas